

レーザー溶接板金の信頼できるサプライヤーとして、私は、さまざまな板金材料にわたって高品質の溶接を実現する上で、焦点位置の最適化が重要な役割を果たしているのを目の当たりにしてきました。このブログでは、レーザー溶接においてさまざまな板金材料の焦点位置を最適化する方法についての洞察を共有します。
レーザー溶接における焦点位置の基本を理解する
材料固有の最適化について詳しく説明する前に、レーザー溶接における焦点位置の概念を理解することが重要です。焦点位置とは、レーザー光の最小直径に達する位置を指します。レーザービームの出力密度は焦点で最も高く、溶接プロセスに直接影響を与えるため、この点は非常に重要です。
焦点がワークピースの上に高すぎると、レーザービームが広がり、出力密度が低下します。これにより、溶け込みが不完全になり、溶接部が弱くなり、熱の影響を受ける領域が大きくなる可能性があります。一方、焦点がワークピース表面の下に低すぎる場合、過度の熱により溶接部の焼き抜け、蒸発、気孔が発生する可能性があります。
さまざまな板金材料に合わせて焦点位置を最適化する
軟鋼
軟鋼は、レーザー溶接で最も一般的に使用される板金材料の 1 つです。熱伝導率が比較的良く、炭素含有量が低いため、広範囲の焦点位置で溶接できます。
薄いゲージの軟鋼 (2 mm 未満) の場合、焦点をワーク表面のわずかに上 (約 0.2 ~ 0.5 mm) に置くと、焼き付きを防ぐことができます。これは、この位置での電力密度が低いため入熱が減少し、薄いシートに穴が開くリスクが最小限に抑えられるためです。
厚い軟鋼板 (2 ~ 6 mm) を溶接する場合は、焦点をワークピース表面またはそのわずか下に設定する必要があります。これにより、より深い溶け込みとより強力な溶接が可能になります。たとえば、厚さ 4 mm の軟鋼板の場合、焦点を表面から 0.1 ~ 0.3 mm に設定できます。
当社の一連の軟鋼溶接プロジェクトでは、板厚に応じて焦点位置を調整して製作してきました。焦点を正確に制御することで、優れた機械的特性と滑らかな表面仕上げを備えた高品質の溶接を実現できることがわかりました。
ステンレス鋼
ステンレス鋼は、軟鋼とは異なる熱特性と光学特性を持っています。熱伝導率が低いため、熱が溶接領域により集中します。
薄いステンレス鋼シート (1 mm 未満) の場合、薄い軟鋼と同様に、焦点はワーク表面のわずかに上に配置されることがよくあります。ただし、ステンレス鋼は高温で酸化しやすいため、適切なシールドガスを使用し、入熱を制御することが重要です。
厚いステンレス鋼 (1 ~ 5 mm) の場合、焦点は貫通と熱影響部のバランスを考慮して慎重に調整する必要があります。一般的なアプローチは、焦点を表面から約 0.0 ~ 0.2 mm に設定することです。これにより、過剰な熱による変色や材料の耐食性の変化を最小限に抑えながら、2 つのシート間の良好な融着が確保されます。
私たちはかつて、食品加工機器用のステンレス鋼板金部品の溶接に関するプロジェクトを実施しました。焦点位置を正確に最適化することにより、業界の厳しい衛生基準を満たした、清潔で耐久性と耐食性のある溶接を行うことができました。
アルミニウム
アルミニウムは、熱伝導率、反射率が高く、表面に自然酸化層が存在するため、溶接が難しい材料です。アルミニウムを溶接する場合は、高出力レーザーを使用し、焦点位置を慎重に調整することが重要です。
薄いアルミニウム シート (1.5 mm 未満) の場合、過度の溶解を避けるために、焦点は通常、表面のわずかに上に設定されます。ただし、アルミニウムはレーザー エネルギーの大部分を反射するため、より高いレーザー出力が必要になる場合があります。ワイヤ送り溶接機を使用したアルミニウム溶接の詳細については、次のリンクを参照してください。ワイヤ送給溶接機でアルミニウムを溶接する。

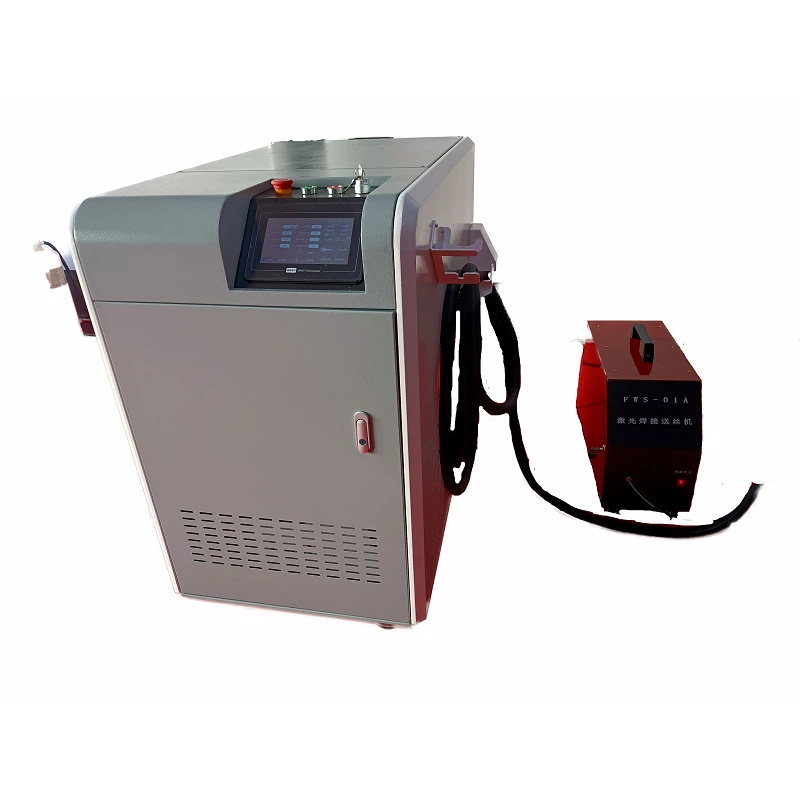
厚いアルミニウム シート (1.5 ~ 6 mm) の場合、十分な浸透を達成するために焦点は通常、表面のすぐ下に設定されます。シールドガスは酸化を防止し、溶接品質を向上させるのに役立つため、特別な注意を払う必要があります。
アルミニウム板金の研究では、焦点位置の最適化について数多くの実験を行ってきました。溶接プロセスの継続的な調整と監視を通じて、当社はアルミニウム溶接に伴う課題を克服し、高品質の溶接製品を提供することができました。
銅
銅も、熱伝導率と反射率が非常に高いため、溶接が難しい材料です。銅を効果的に溶接するには、非常に高出力のレーザーが必要です。
薄い銅板 (1 mm 未満) の場合は、過度の飛び散りを発生させずに適切に溶解できるように焦点を慎重に調整する必要があります。銅は溶接領域から急速に熱を伝導するため、焦点での出力密度を正確に制御する必要があります。
厚い銅板 (1 ~ 5 mm) の場合、焦点は完全な浸透を達成するために表面より深く設定されることがよくあります。ただし、これには強力なレーザー システムと溶接パラメータの細心の注意が必要です。
当社はいくつかの電子機器メーカーと協力して、銅板金コンポーネントを溶接してきました。焦点位置やその他の溶接パラメータを最適化することで、電子機器向けの信頼性が高く高性能な溶接継手を製造することができました。
焦点位置の最適化に影響を与える要因
板金材料の種類とは別に、焦点位置の最適化に影響を与える可能性のある要因がいくつかあります。
レーザー出力
一般に、レーザー出力が高いほど、焦点位置の調整がより柔軟になります。ただし、過剰な溶解や燃えつきのリスクも増加します。したがって、レーザー出力を増加させる場合は、入熱の適切なバランスを維持するために焦点位置をそれに応じて調整する必要があります。
溶接速度
溶接速度が高くなると、溶接の単位長さあたりの入熱が減少します。その結果、適切な融合を確実にするために、より高い出力密度を提供する位置に焦点を調整する必要がある場合があります。逆に、溶接速度が低い場合は、過剰な熱の蓄積を避けるために、出力密度がわずかに低い焦点位置が必要になる場合があります。
シートの厚さ
前述したように、シートの厚さは最適な焦点位置を決定する重要な要素です。厚いシートでは通常、十分な浸透を達成するために焦点が表面に近いか表面より下にある必要がありますが、薄いシートでは多くの場合、焼き付きを防ぐために焦点が表面より上にある必要があります。
焦点位置の最適化のためのツールとテクニック
焦点位置を正確に最適化するには、いくつかのツールとテクニックを使用できます。
焦点位置センサー
最新のレーザー溶接システムには焦点位置センサーが装備されていることがよくあります。これらのセンサーは、レーザーヘッドとワーク表面の間の距離を測定し、焦点位置を自動的に調整して、安定した溶接品質を維持します。
試し溶接
同じ板金材料のサンプル片に対して試し溶接を行うことは、最適な焦点位置を決定する効果的な方法です。焦点位置を変更し、溶け込み深さ、ビードの外観、機械的特性などの溶接品質を観察することで、最適な設定を特定できます。
シミュレーションソフトウェア
高度なシミュレーション ソフトウェアを使用して、溶接プロセスを予測し、焦点位置を最適化できます。これらのソフトウェア プログラムは、材料特性、レーザー パラメーター、溶接条件を考慮して、焦点位置の正確な推奨事項を提供します。
結論
レーザー溶接におけるさまざまな板金材料の焦点位置を最適化することは、複雑ですが重要な作業です。各材料の固有の特性を理解し、影響を与える要因を考慮し、適切なツールと技術を使用することで、高品質の溶接を実現できます。
当社では、お客様に最高のレーザー溶接板金ソリューションを提供することに尽力しています。軟鋼、ステンレス鋼、アルミニウム、銅、その他の板金材料を溶接する必要がある場合でも、当社はお客様の要件を満たすために焦点位置やその他の溶接パラメータを最適化する専門知識と経験を持っています。
弊社のレーザー溶接板金製品やサービスにご興味がございましたら、ぜひご相談ください。調達交渉を開始し、プロジェクトの目標を達成するためにどのように協力できるかを検討するには、お気軽にお問い合わせください。
参考文献
- スティーン、WM、マズムダー、J. (2010)。レーザーによる材料加工。シュプリンガーのサイエンス&ビジネスメディア。
- カプラン、AFH (2011)。レーザー溶接。 Wiley - VCH Verlag GmbH & Co. KGaA。